Application « Reliability PRO »
4 méthodes éprouvées pour déterminer la durée de vie de vos produits.
Modèle Théorique
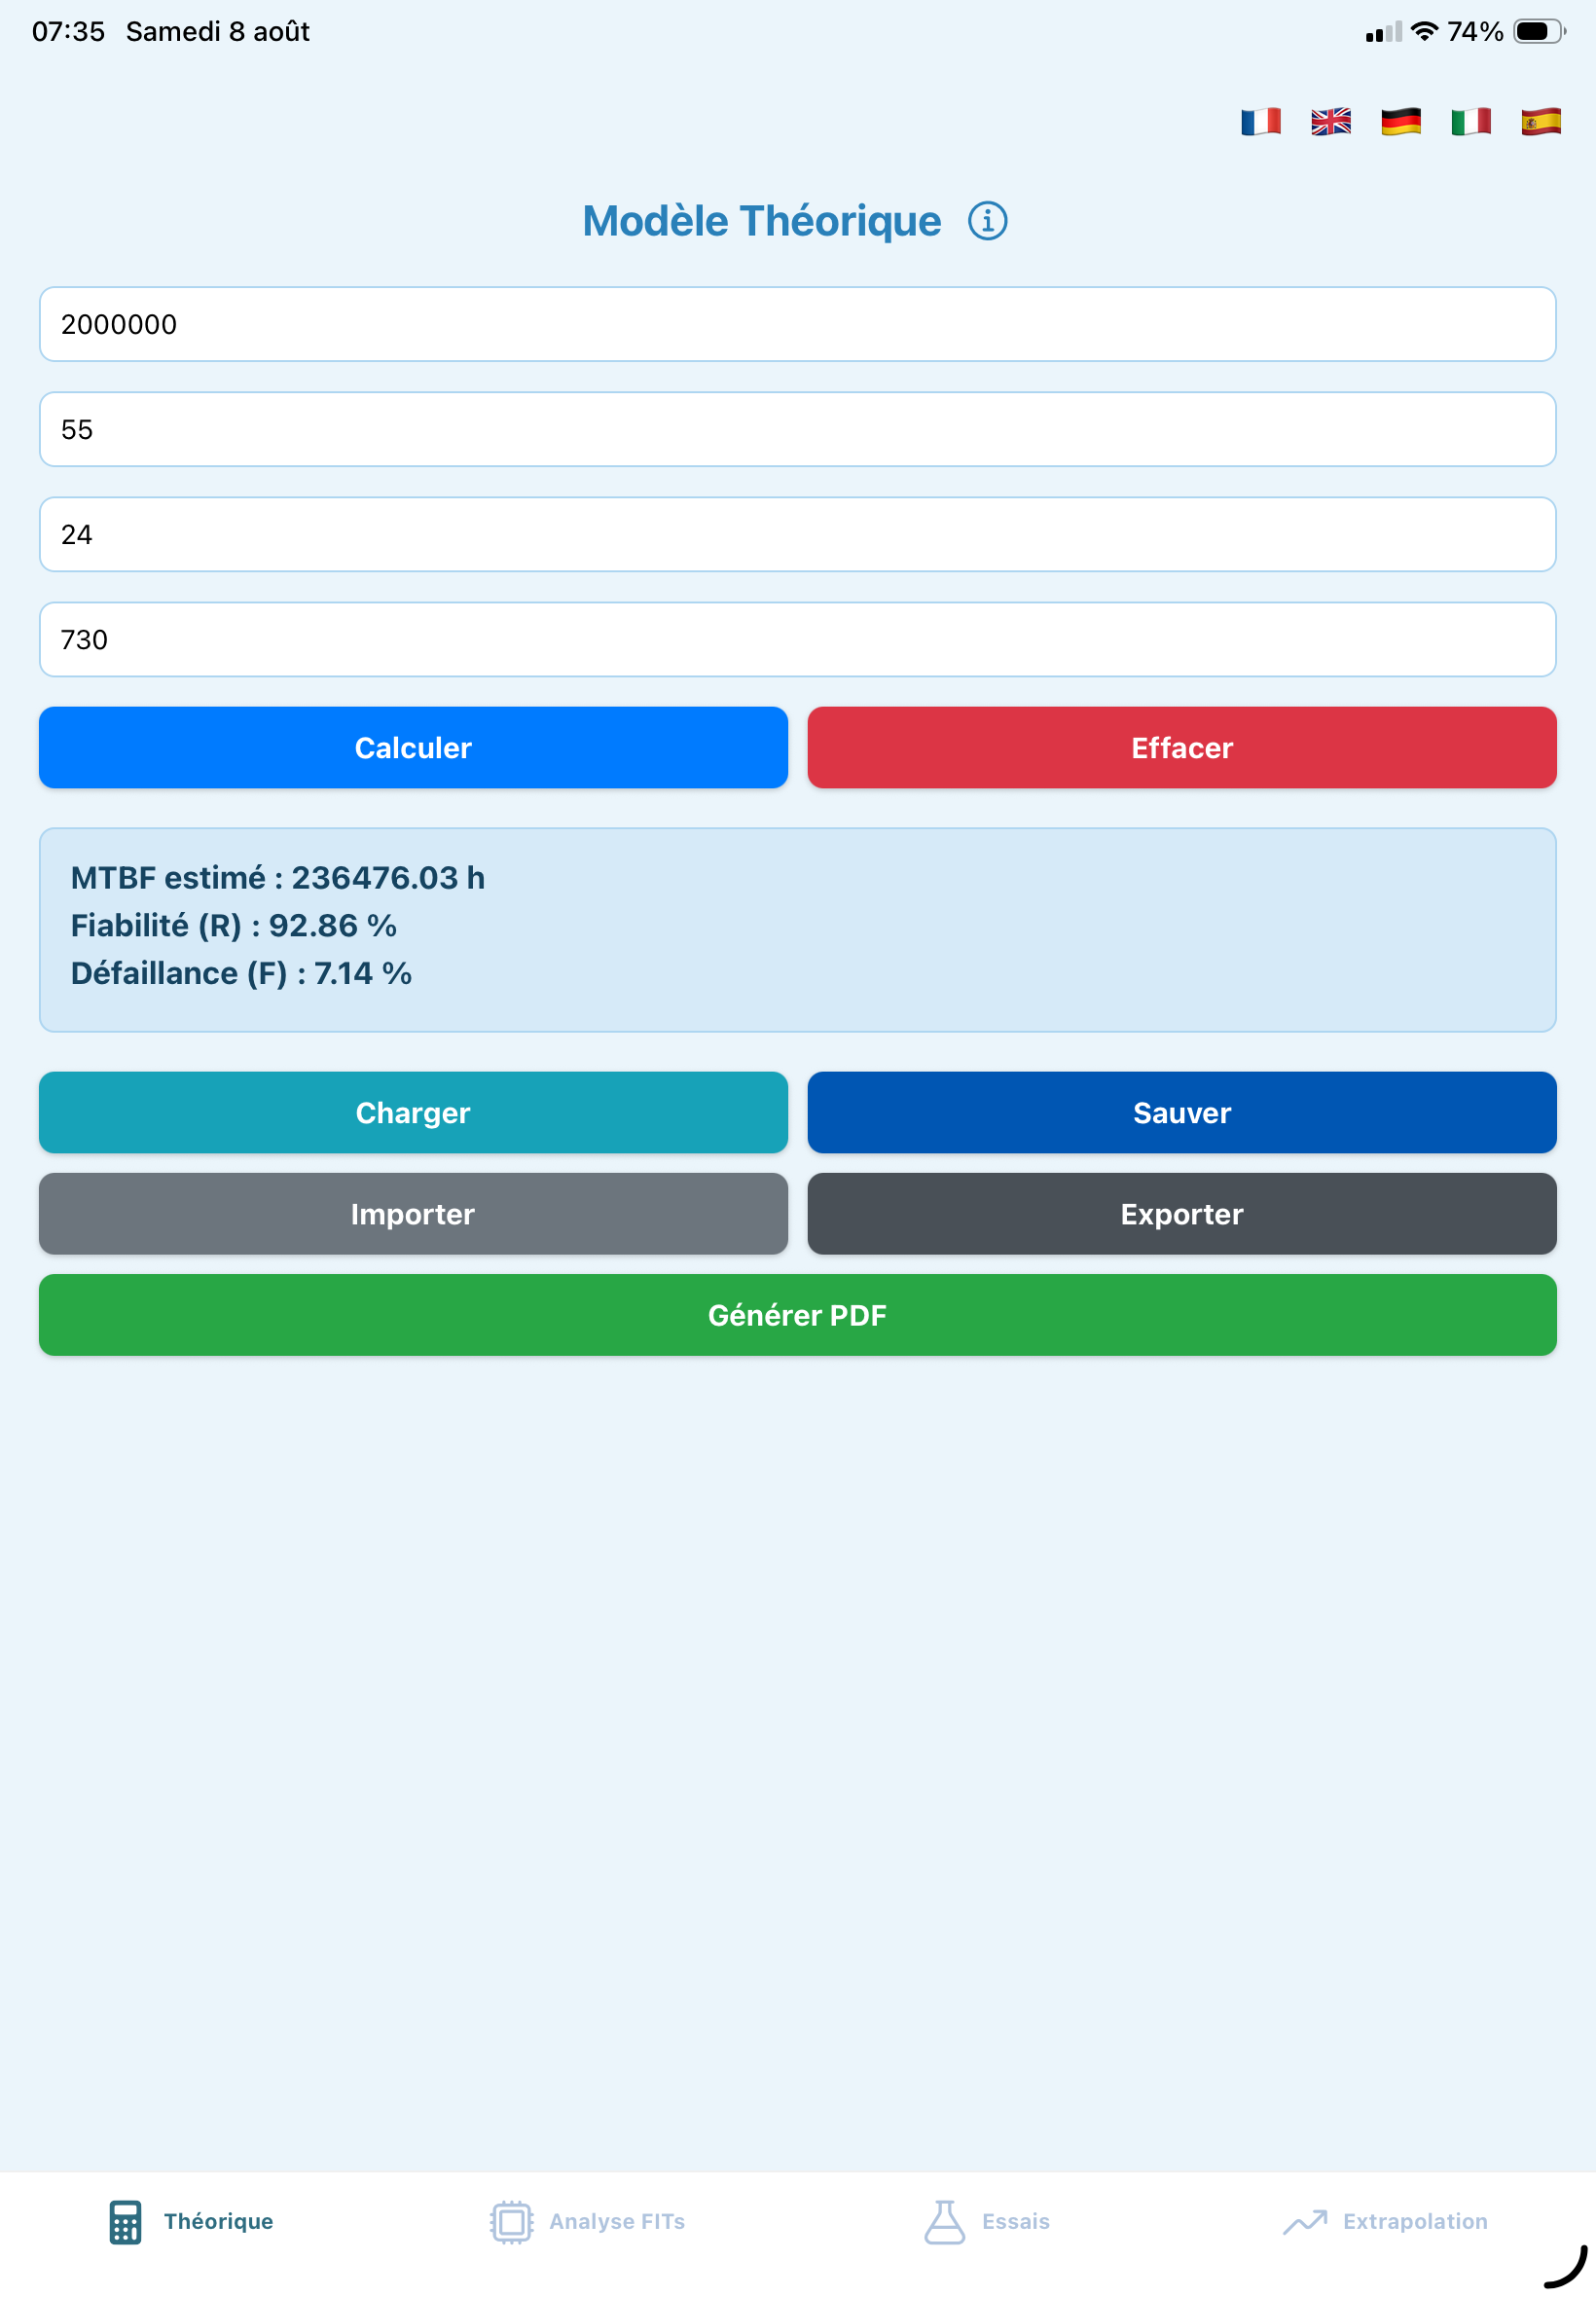
Cette méthode est idéale pour les équipements commerciaux sur étagère (COTS). Le fabricant fournit un MTBF (Mean Time Between Failures) calculé pour des conditions idéales (généralement 25 °C). Le rôle de l’ingénieur est d’utiliser l’énergie d’activation du système pour déclasser ce MTBF nominal en fonction de la température réelle de mission sur le terrain.
Exemple d’application :
La documentation d’une alimentation industrielle indique un MTBF de 150 000 h à 25 °C. Vous prévoyez de l’installer dans une armoire extérieure exposée au soleil où la température avoisinera 55 °C en continu pendant 1 an
(soit 8 760 heures).
Résultat :
La hausse de température génère un Facteur d’Accélération (AF) de ~8,5. Le MTBF chute drastiquement à 17 730 h. À la fin de cette première année, la fiabilité (probabilité de survie) tombe à 61 %.
Analyse par FITs
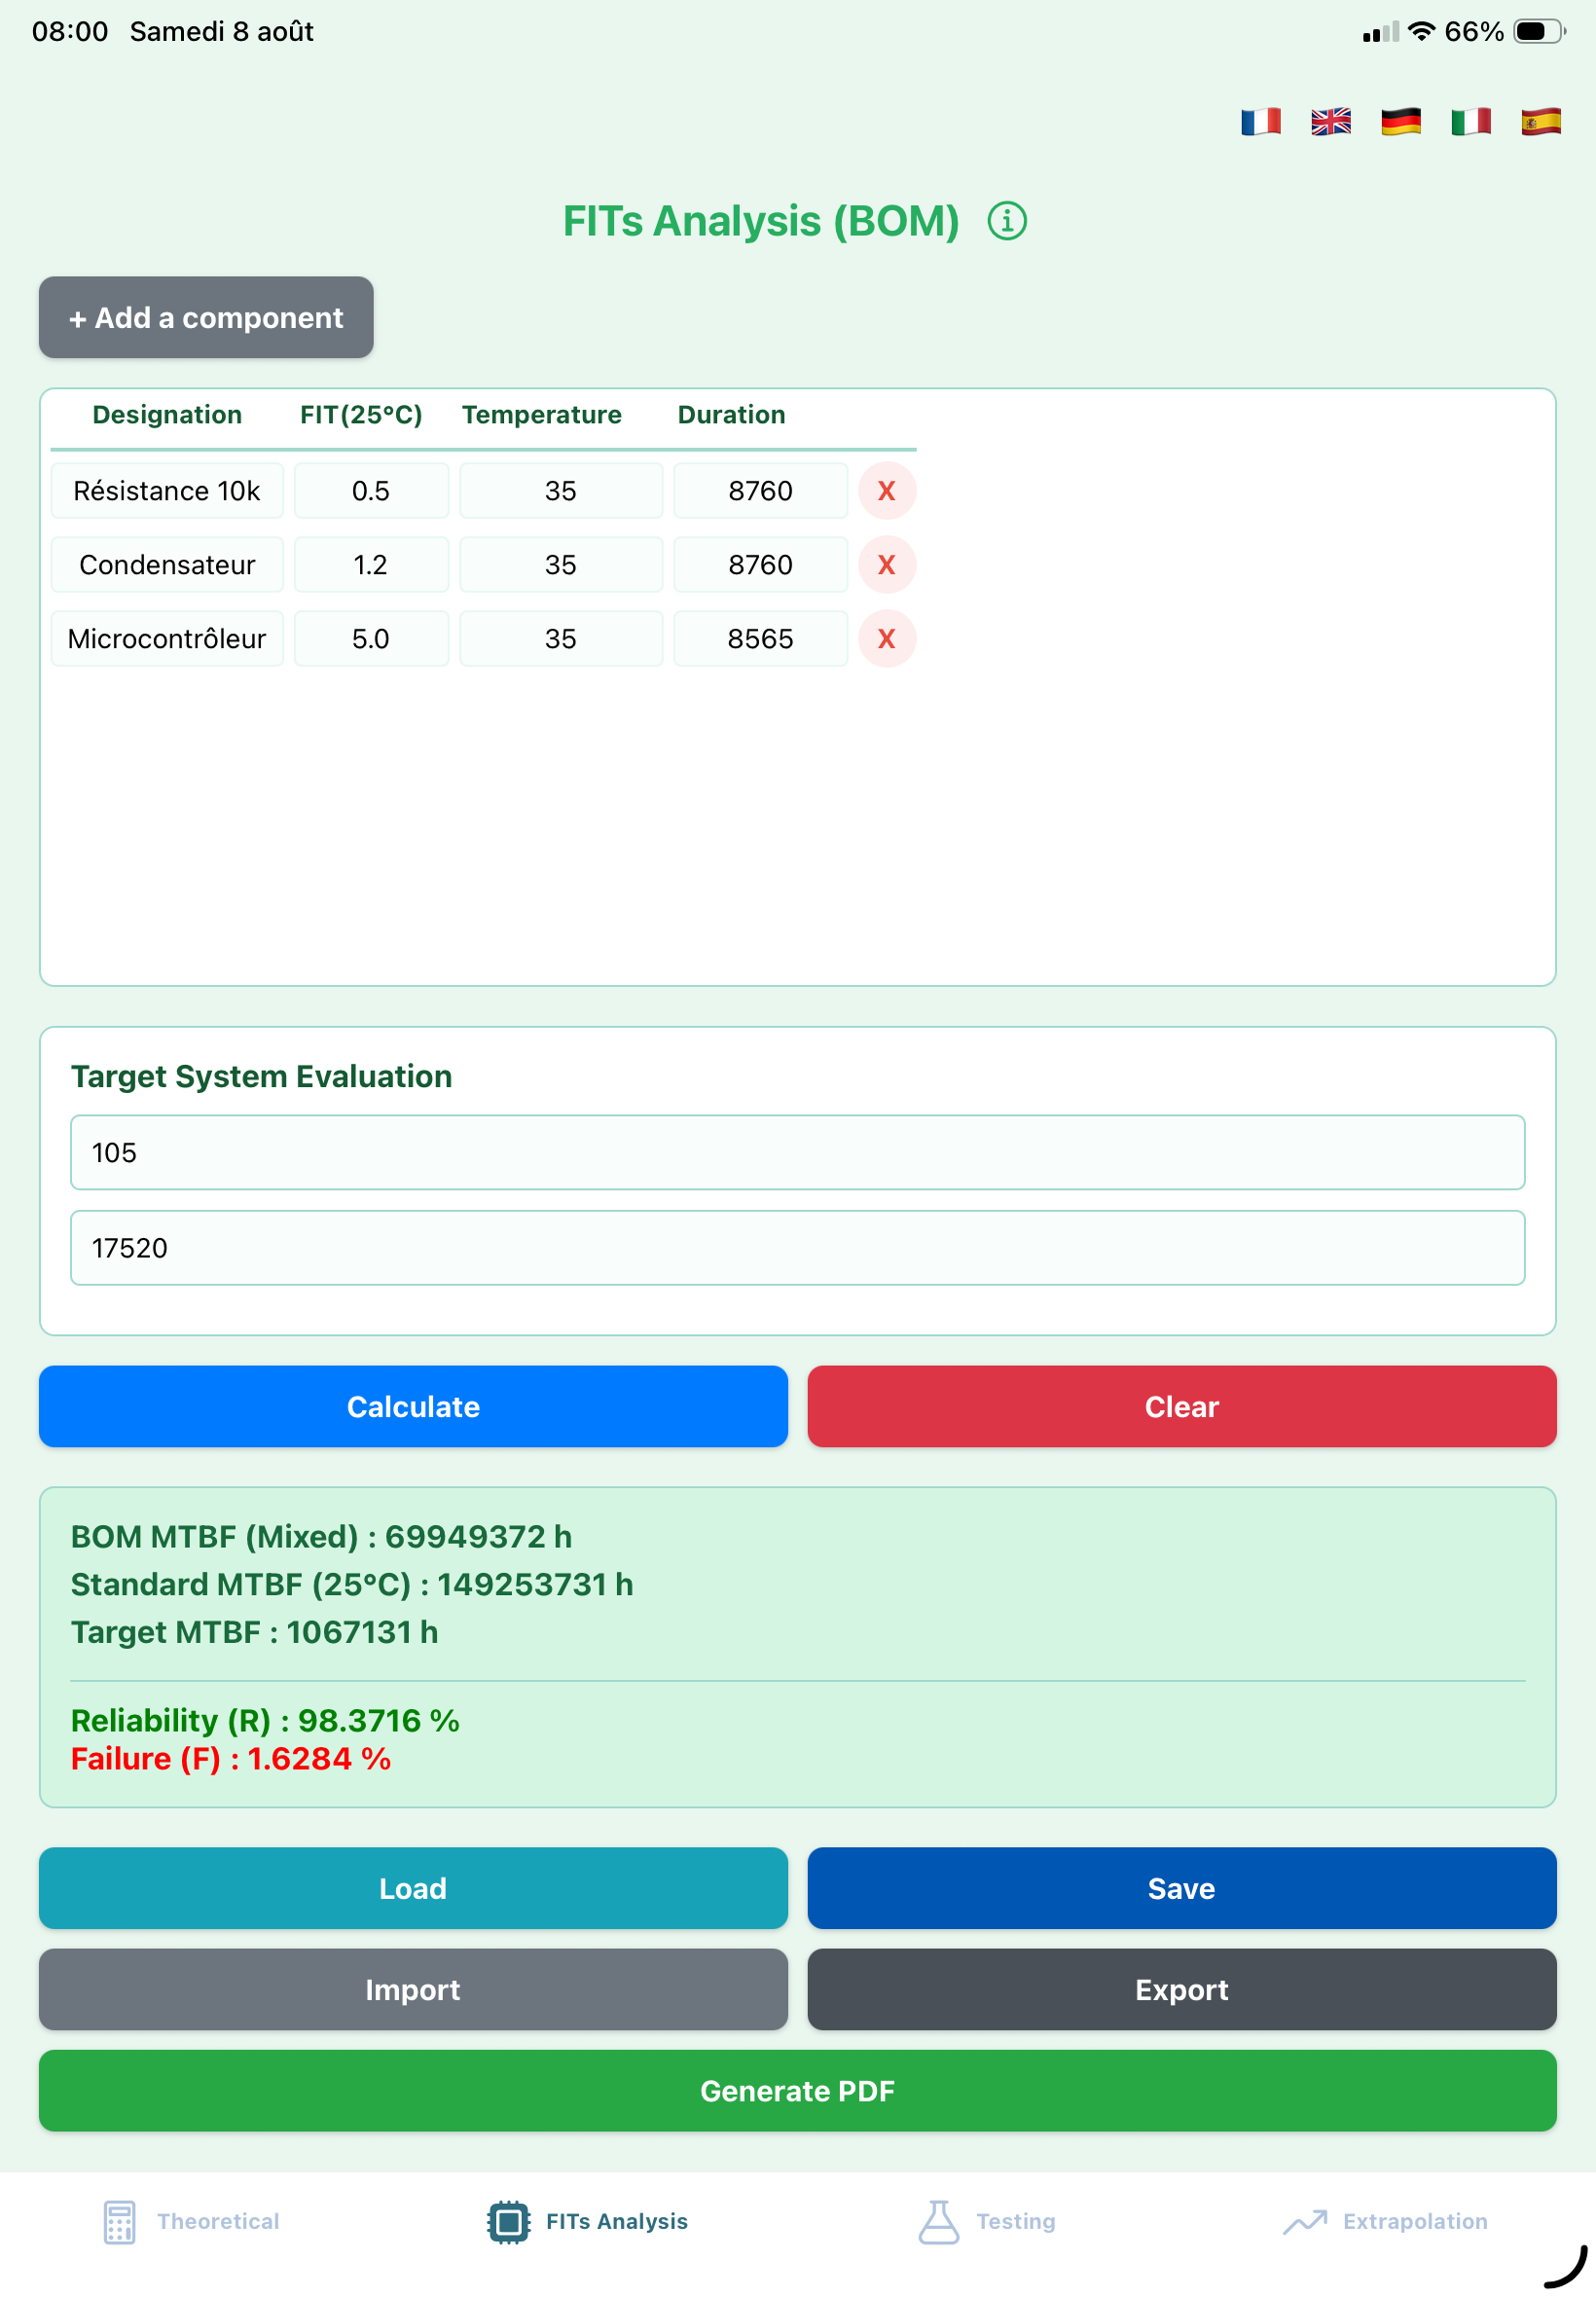
Utilisée pendant la phase de R&D, cette méthode consiste à décomposer une carte électronique en composants individuels. On utilise le FIT (Failures In Time, soit le nombre de défaillances pour 10^9 heures) de chaque pièce. Le moteur de calcul ajuste le FIT de chaque composant selon son échauffement local, puis somme l’ensemble pour obtenir la fiabilité du système complet.
Exemple d’application :
Sur une carte de contrôle, vous avez : 5 Résistances (1 FIT), 3 Condensateurs (2 FIT), 4 Transistors (5 FIT) et 4 Diodes (3 FIT).
Résultat :
À 25 °C, la somme donne 43 FITs, représentant un MTBF impressionnant de ~23 millions d’heures. Cependant, si cette carte est intégrée dans un boîtier à 60 °C, les composants souffrent. Le système global passe à ~507 FITs,
abaissant le MTBF à 1,9 million d’heures.
Essais Matériels
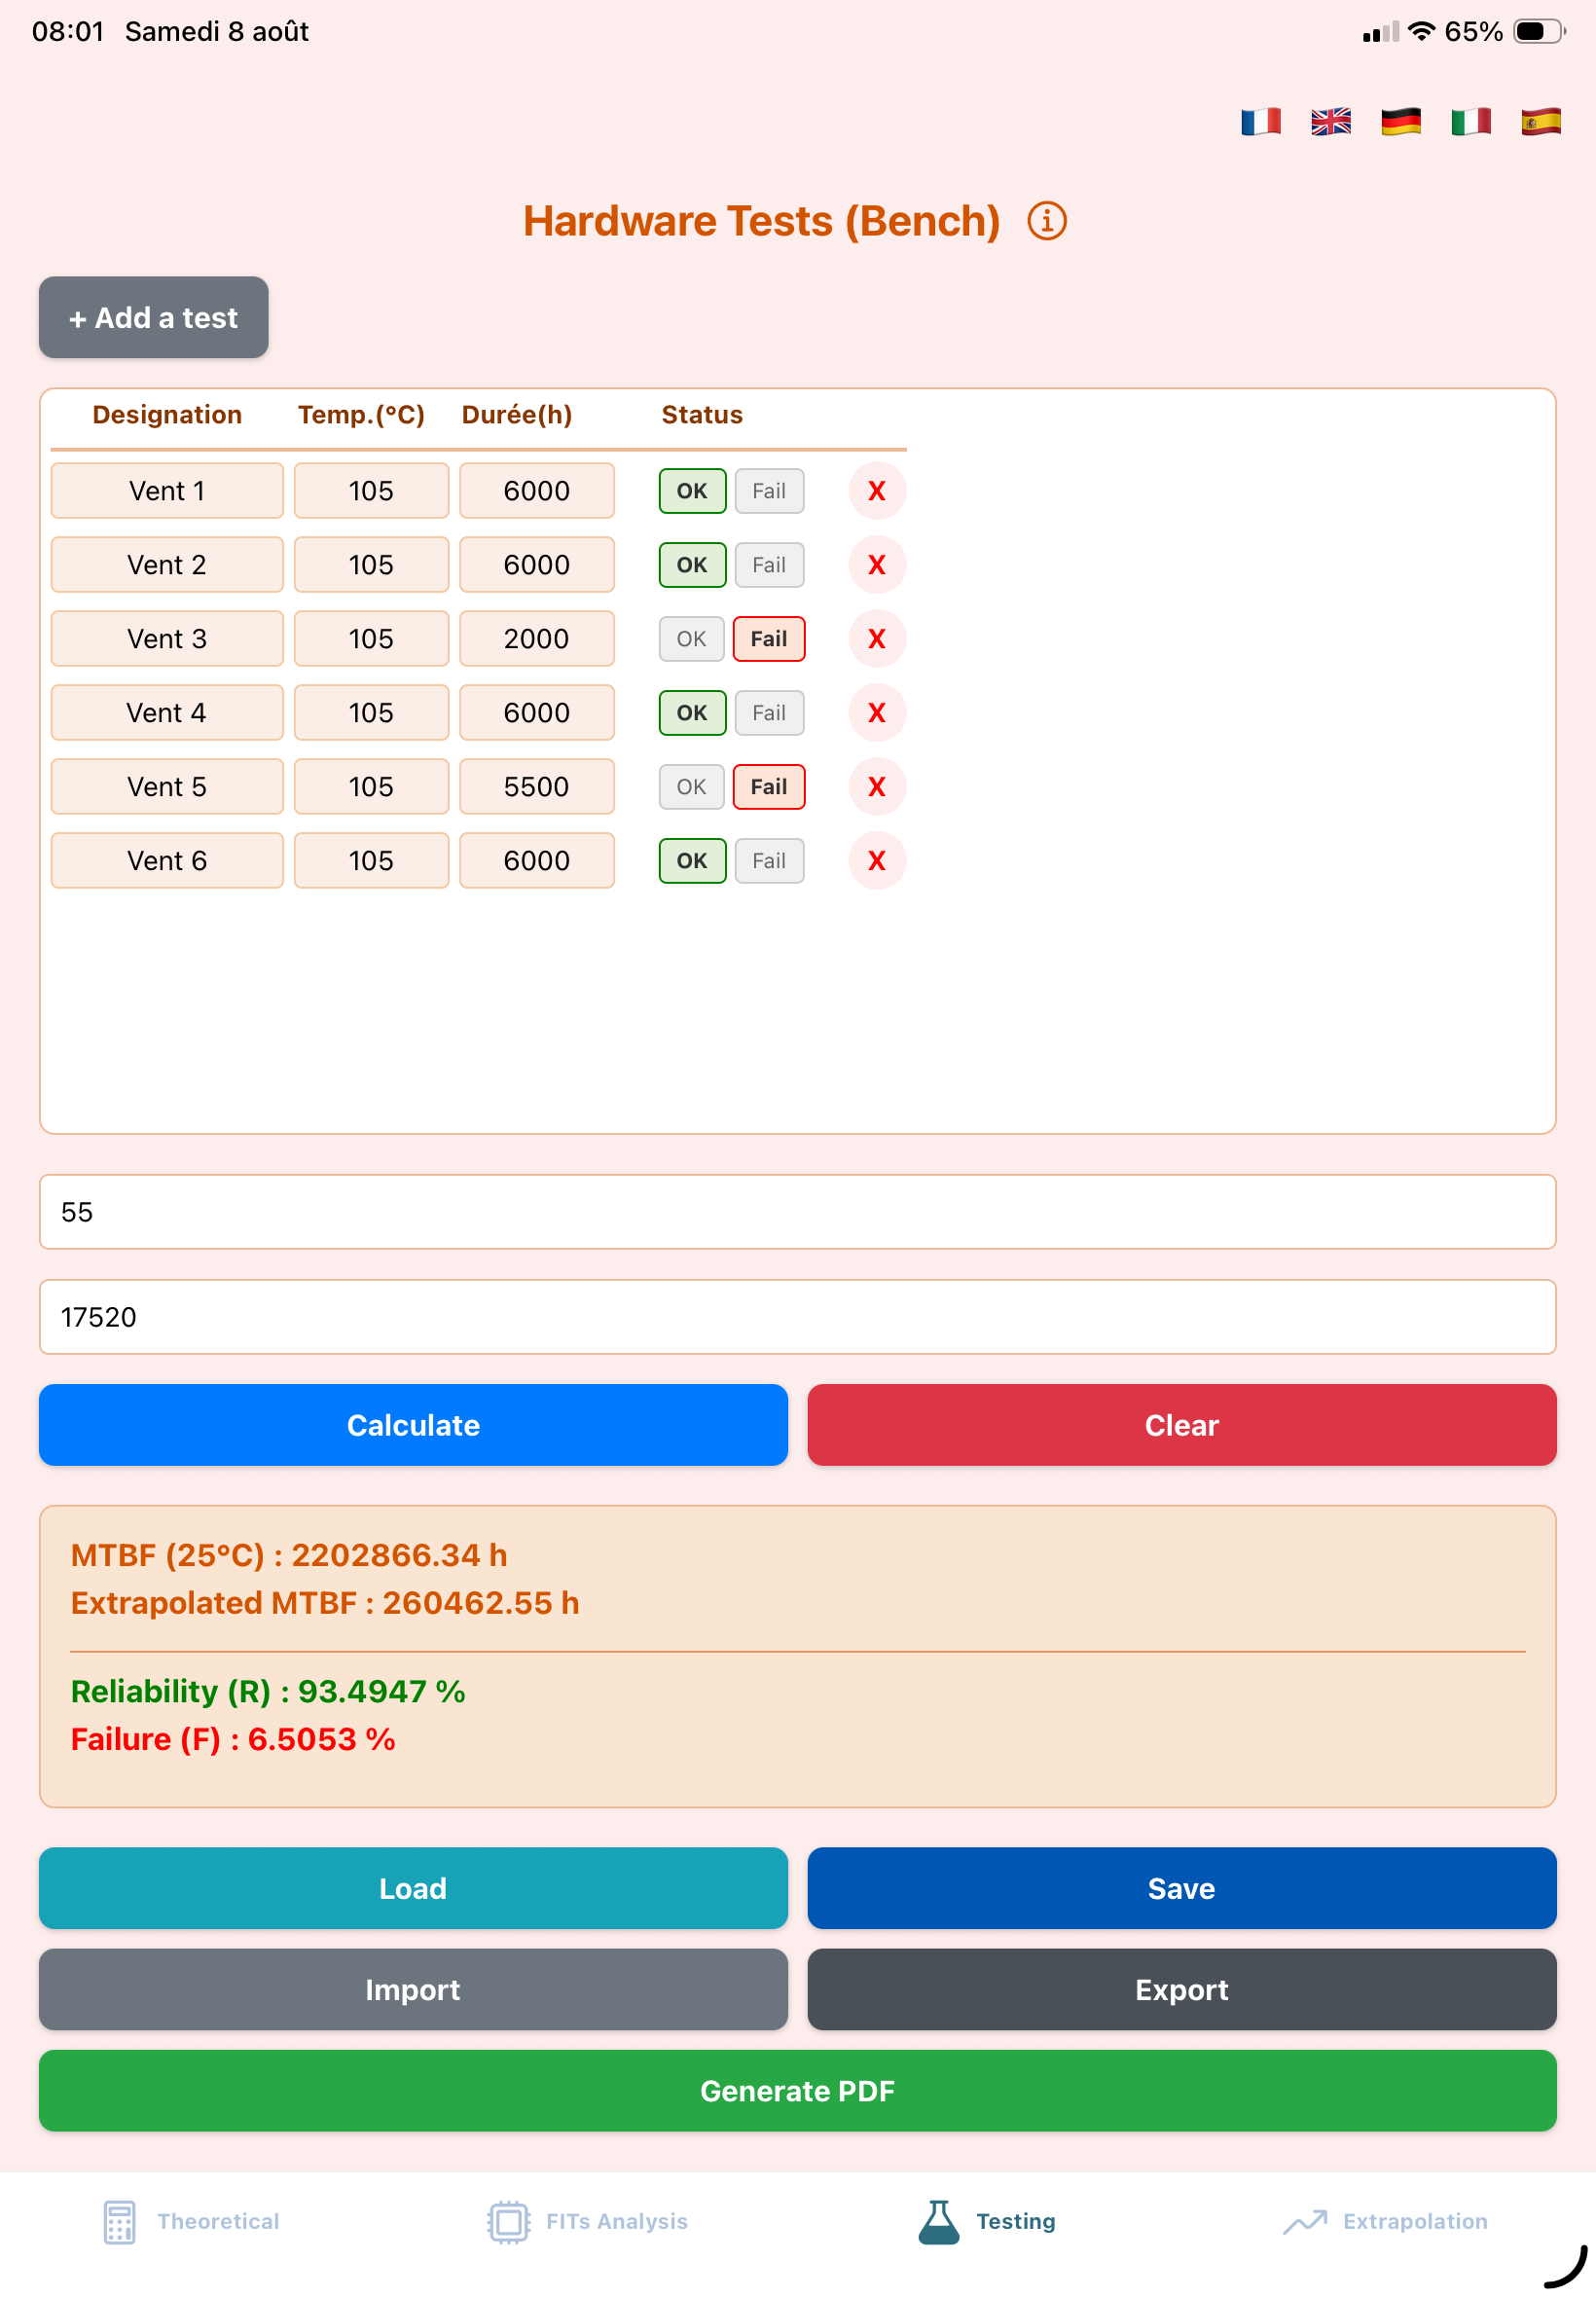
La théorie doit être confrontée au monde réel par des tests de durée de vie accélérée (ALT). Les prototypes sont placés dans une enceinte thermique. La difficulté réside dans le fait que certains prototypes vont tomber en panne, tandis que d’autres vont survivre, parfois à des températures ou des durées différentes. La méthode consiste à convertir mathématiquement toutes ces heures hétérogènes sur une base commune de 25 °C pour en extraire le MTBF physique réel.
Exemple d’application :
Vous testez 30 moteurs prototypes. 27 moteurs survivent avec succès à 2 000 h à 105 °C. En revanche, 3 moteurs tombent en panne à 1 250 h, 850 h et 1 127 h. Votre client exploitera ces moteurs à 55 °C.
Résultat :
Le test a accumulé 57 227 heures de contrainte thermique brute pour 3 défaillances, représentant un MTBF de 19 075 h à 105 °C. Extrapolé aux 55 °C du client, le MTBF réel validé est de ~315 000 h.
Extrapolation
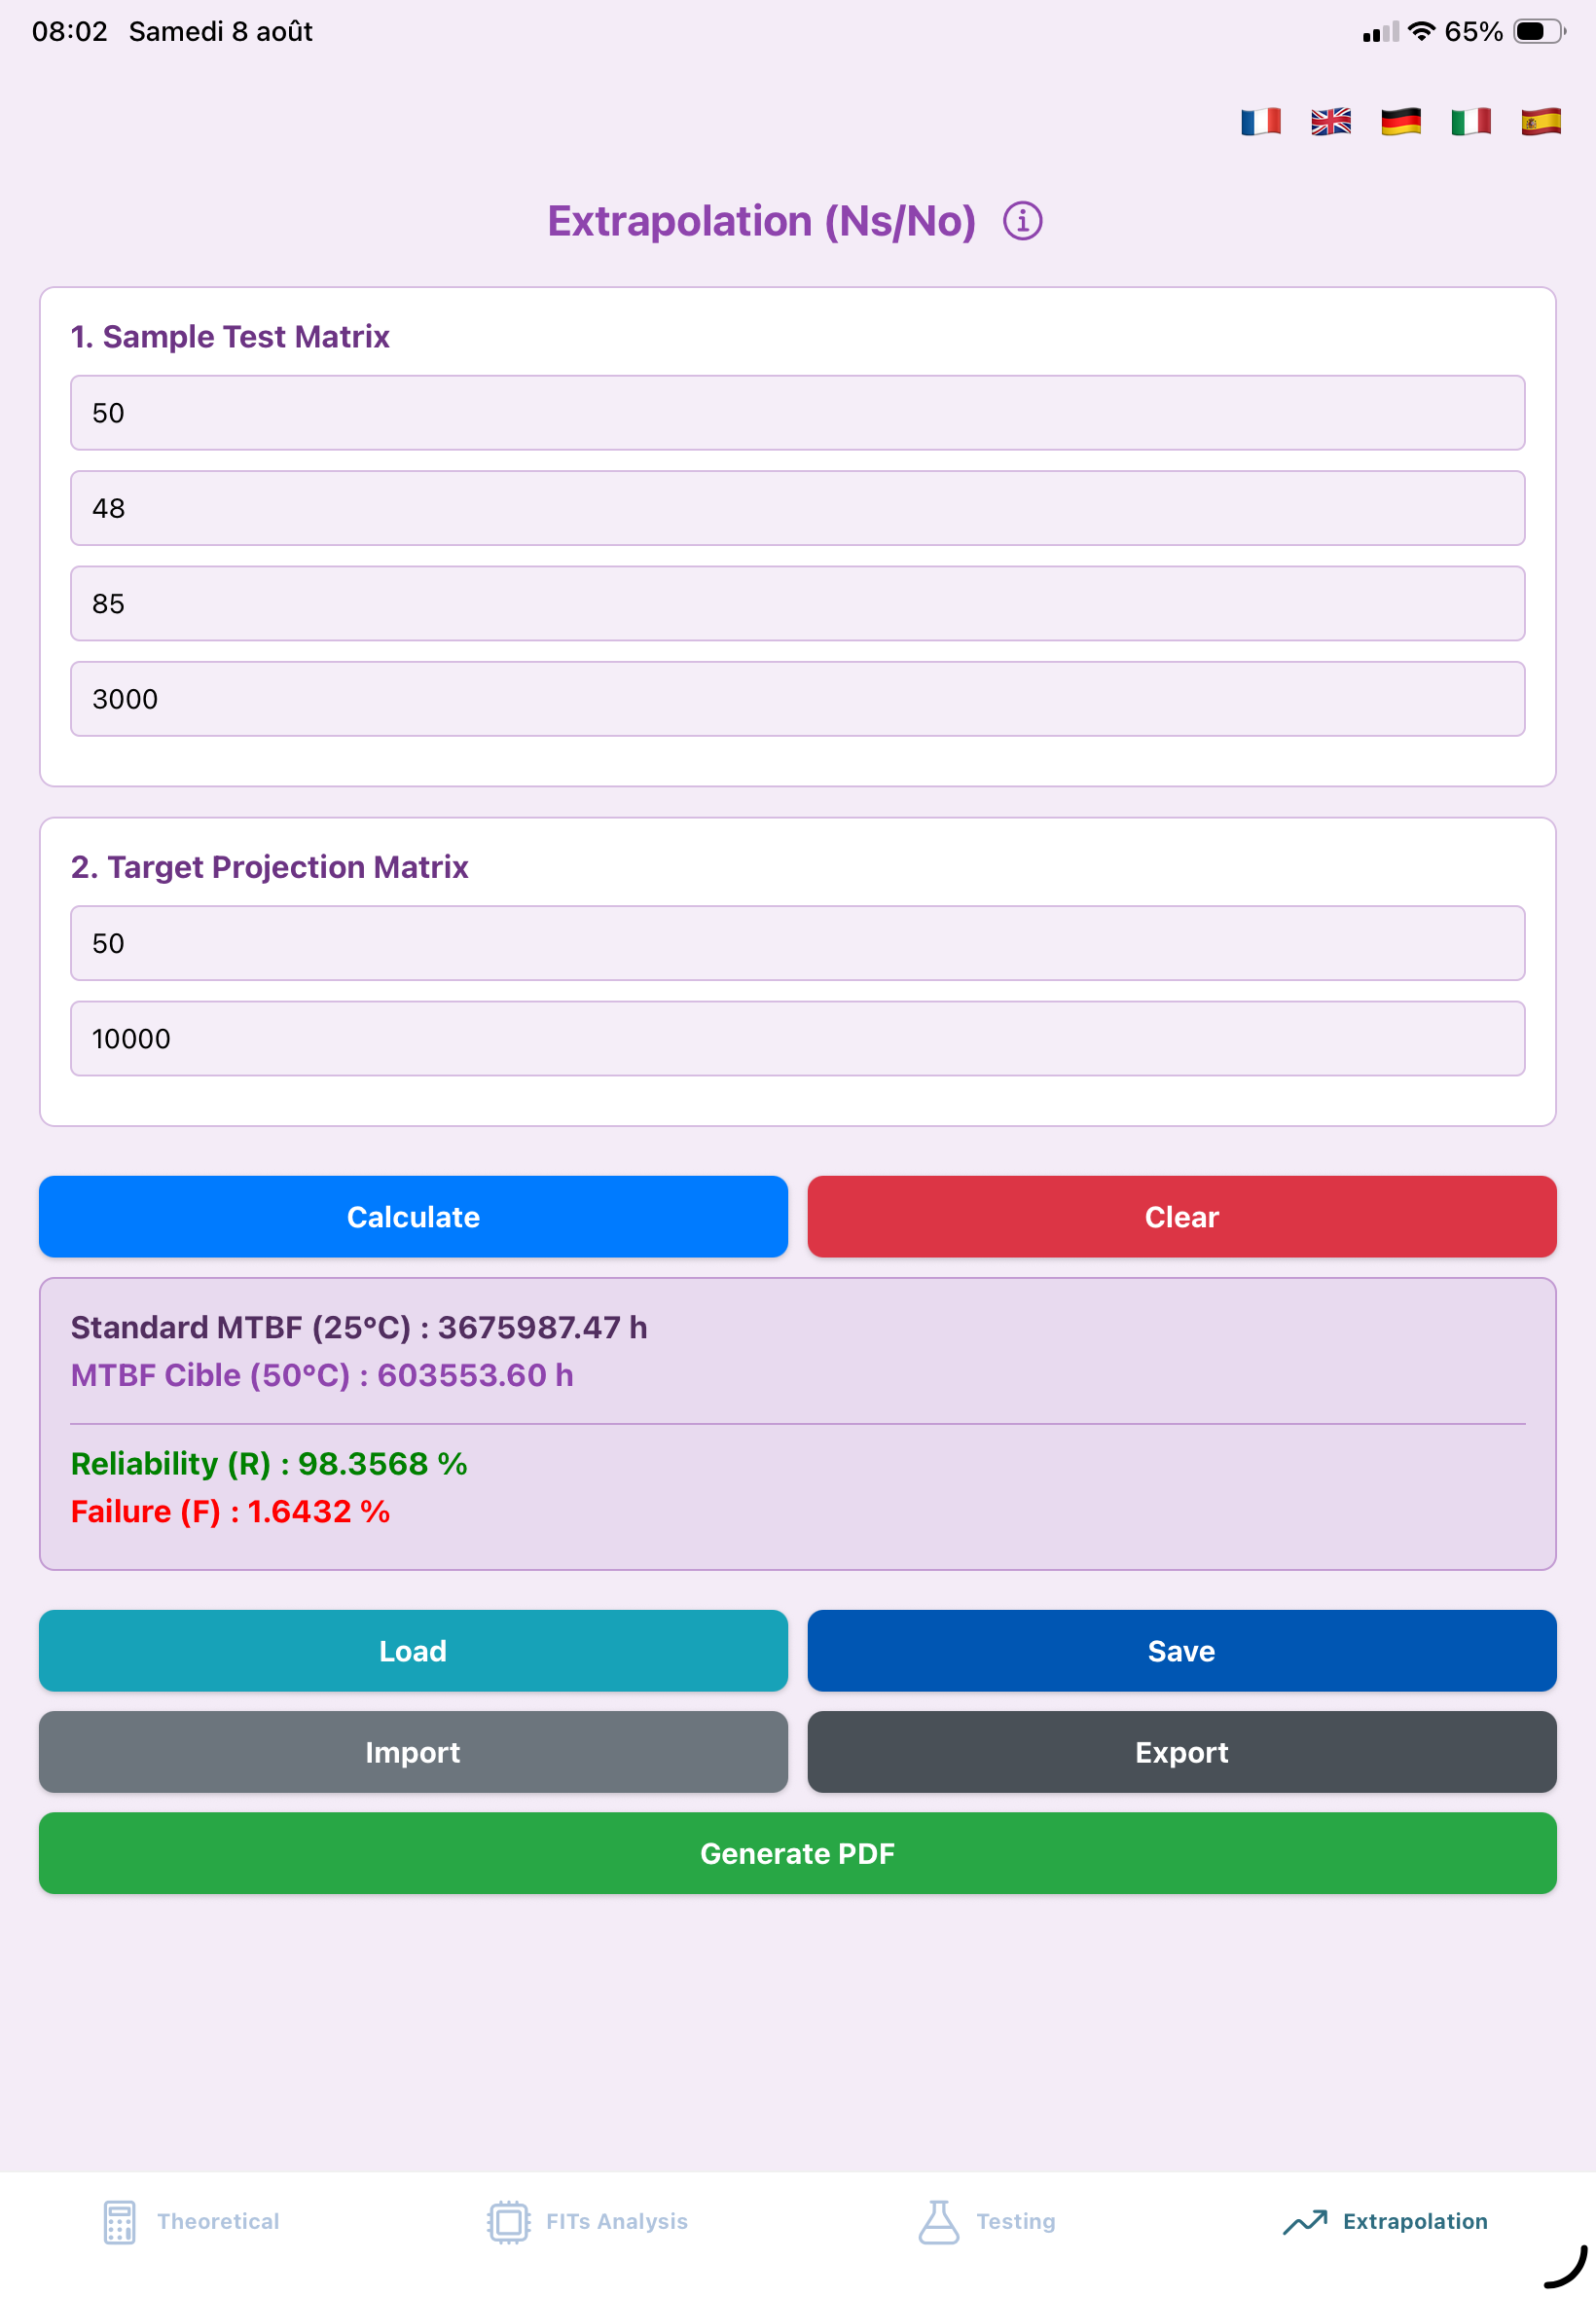
Conçue pour vérifier les exigences contractuelles, cette méthode repose sur la probabilité exacte de survie d’un échantillon selon la formule : MTBF = -t/ln(Ns/No) (où No est la population initiale, Ns les survivants, et t la durée du test). Elle permet de certifier à un client qu’un lot de production atteindra ses objectifs à long terme en ne le testant que sur une courte durée à haute température.
Exemple d’application :
Votre client exige un taux de survie de 95 % sur 10 000 h à 50 °C. Pour le prouver, vous testez 50 unités (No). À la fin d’un test de contrainte thermique à 85 °C pendant 3 000 h, il vous reste 48 unités fonctionnelles (Ns).
Résultat :
Le MTBF de test est de ~73 490 h à 85 °C. En projetant ce résultat aux 50 °C de l’application finale, le MTBF atteint ~603 560 h. La fiabilité sur 10 000 h sera donc de 98,36 %. Les spécifications du client sont formellement respectées et mathématiquement prouvées.